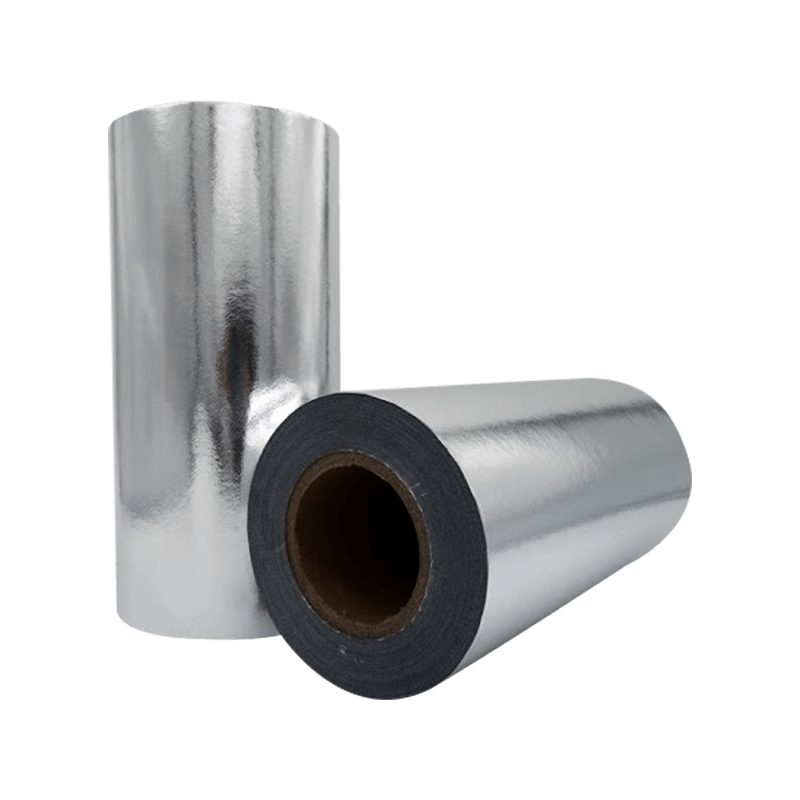
AL/Non-Woven Fabric Laminate Film er et omkostningseffektivt kompositmateriale, der integrerer al...
See Details
DA

Industri nyheder
Hjem / Nyheder / Industri nyheder / Hvad er AL/non-woven stof laminatfilm præcist, og hvorfor bruges det på tværs af så mange industrier?
Hvad er AL/non-woven stof laminatfilm præcist, og hvorfor bruges det på tværs af så mange industrier?
Dato:Jun 01, 2026
AL/non-woven laminatfilm er et kompositmateriale dannet ved at binde et aluminiumsfolielag til et non-woven stof substrat, hvilket producerer et fleksibelt ark, der kombinerer aluminiums barriere og reflekterende egenskaber med styrken, åndbarheden og dimensionsstabiliteten af non-woven tekstiler. Denne kombination adresserer en grundlæggende begrænsning af hvert enkelt materiale: aluminiumsfolie alene er tilbøjelig til at rive og danne huler under mekanisk belastning, mens non-woven stoffer alene ikke giver nogen meningsfuld beskyttelse mod fugt, gasser eller strålevarme. Sammen opnår laminatet ydeevneniveauer, som ingen af komponenterne kan nå uafhængigt, hvorfor AL/non-woven stof laminatfilm er blevet et standardmateriale på tværs af isolering, emballage, medicinske og industrielle applikationer verden over.
Hvad AL/non-woven stof laminatfilm faktisk er
Betegnelsen "AL" refererer til aluminiumsfoliekomponenten - typisk en blød tempereret, kommercielt ren aluminiumsfolie i tykkelser fra 6 mikron til 25 mikron, afhængigt af applikationens barriere- og fleksibilitetskrav. Den ikke-vævede stofkomponent er oftest spunbond polypropylen (PP), spunbond polyester (PET) eller en spunlace-komposit, med basisvægte fra 20 g/m² til 80 g/m² for standard laminatkonstruktioner. De to lag er forbundet gennem klæbende laminering, termisk binding eller ekstruderingsbelægning, hvilket skaber et samlet ark, der opfører sig mekanisk som et tekstil og samtidig giver metalfoliens overflade uigennemtrængelighed.
Laminatet kan fremstilles som en to-lags AL/non-woven konstruktion eller som en flerlags komposit, der indeholder yderligere film - såsom polyethylen (PE) eller polypropylen (PP) - på den ene eller begge ydre flader for at tilføje varmeforseglbarhed, fugtbestandighed på stofsiden eller yderligere punkteringsmodstand. Tre-lags konstruktioner, der kombinerer PE-folie, aluminiumsfolie og non-woven stof, er særligt almindelige i isoleringsbeklædning og dampspærreapplikationer, hvor det ydre PE-lag giver vejrbestandighed, og den ikke-vævede inderside giver dimensionsstabilitet og nem påføring af klæbemiddel under installationen.
Den resulterende komposit er kendetegnet ved et tydeligt anderledes udseende og hånd på hver side: aluminiumsfladen præsenterer en lys, reflekterende metallisk overflade, mens den non-woven flade har det bløde, matte, fiberteksturerede udseende som stof. Denne asymmetri er funktionelt vigtig - i mange applikationer er aluminiumsfladen orienteret til at reflektere strålevarme eller give en dampbarriere, mens den ikke-vævede flade er limet, klæbet eller syet til tilstødende materialer i samlingen.
Vigtige fysiske og funktionelle egenskaber
Ydeevneprofilen for AL/non-woven stof laminatfilm er defineret af det kombinerede bidrag fra dens aluminium og non-woven komponenter. Forståelse af disse egenskaber individuelt og i kombination afklarer, hvorfor dette materiale er specificeret på tværs af en så bred vifte af krævende anvendelser.
Barriere ydeevne
Aluminiumsfolie ved tykkelser over ca. 9 mikron giver en næsten perfekt barriere mod vanddamp, oxygen, lys og aromatiske forbindelser - opnår vanddamptransmissionshastigheder (WVTR) under 0,01 g/m²/dag og oxygentransmissionshastigheder (OTR) effektivt ved nul under standard testbetingelser. Disse barriereværdier er blandt de højest opnåelige i fleksibel materialeform og overstiger metalliserede film (som kun afsætter 40-80 nm aluminiumdamp på et polymersubstrat) med flere størrelsesordener. Den ikke-vævede bagside bevarer denne barriereydelse under mekanisk håndtering ved at forhindre, at folien krøller og udvikler huler, som er den primære fejltilstand i aluminiumsfolieapplikationer, der ikke understøttes.
Refleksion og termisk modstand
Lyse aluminiumsoverflader reflekterer 95 % til 97 % af den indfaldende strålevarme, hvilket gør AL/non-woven laminat til en effektiv strålebarriere, når aluminiumsfladen er orienteret mod varmekilden med en luftspalte på mindst 19 mm på den reflekterende side. I bygningsisoleringsapplikationer er denne strålingsreflektivitet den primære termiske ydeevnemekanisme - materialet fungerer ikke som en bulkisolator på den måde, som glasfiberplader eller skumplader gør, men reducerer snarere varmeforøgelse eller -tab gennem tage, vægge og gulve ved at reflektere langbølget infrarød stråling i stedet for at absorbere den. Den ikke-vævede bagside påvirker ikke reflektionsevnen væsentligt, så længe aluminiumsoverfladen forbliver ren og ubeskadiget.
Mekanisk styrke og rivemodstand
Trækstyrken og rivstyrken af AL/non-woven laminater bestemmes primært af non-woven komponenten. Spunbond PP non-wovens med en basisvægt på 40–60 g/m² giver trækstyrker på 150–300 N/5 cm i maskinretningen og 100–250 N/5 cm i tværretning med brudforlængelse på 40 % til 80 %. Dette giver laminatet nok duktilitet til at tilpasse sig ujævne overflader under installationen uden at blive revet i stykker, mens aluminiumsfladen bidrager med stivhed, der modstår nedbøjning eller deformation under dets egen vægt på tværs af spændvidder, der forekommer i bygningsindpakning eller kanalisolering. Elmendorf rivestyrkeværdier for typiske AL/non-woven konstruktioner spænder fra 800 mN til 2.500 mN, passende til mekaniske installationsprocesser, herunder hæftning, sømning og tapefastgørelse.
En sammenlignende oversigt over nøgleegenskabsintervaller for standard AL/non-woven laminatfilmkonstruktioner er vist nedenfor:
| Ejendom | Typisk værdi/interval | Test standard |
|---|---|---|
| Total basisvægt | 60–180 g/m² | ISO 536 |
| WVTR (38°C / 90 % RH) | < 0,02 g/m²/dag | ASTM E96 |
| Solreflektivitet (AL ansigt) | 95 %-97 % | ASTM C1371 |
| Trækstyrke (MD) | 150–350 N/5cm | ISO 1924 |
| Emissivitet (AL ansigt) | 0,03-0,05 | ASTM C1371 |
| Driftstemperaturområde | -40°C til 120°C | Producentspecifikation |
Primære applikationer på tværs af brancher
Egenskabskombinationen af AL/non-woven laminatfilm - høj barriereydelse, strålende reflektivitet, mekanisk holdbarhed og letvægtsfleksibilitet - positionerer det som et funktionelt materiale på tværs af en bemærkelsesværdig bred vifte af industrier. Hver applikation udnytter en specifik delmængde af disse egenskaber i en anden driftskontekst.
- Bygningsisolering: AL/non-woven laminat er standardbeklædningsmaterialet på glasfiberplader, mineraluldsruller og skumpladeisoleringsprodukter, der anvendes i vægge, tage og gulve. Aluminiumsfladen reflekterer strålevarme og virker som en damphæmmer, mens den ikke-vævede bagside klæber klæbende til isoleringskernen og giver rivemodstand under skæring og hæftning. FSK-beklædninger (folie-scrim-kraft) repræsenterer en variant af denne konstruktion, hvor en forstærkende glasfiber er indbygget mellem aluminium og en kraftpapirbagside for forbedret rivemodstand ved kanalisolering.
- HVAC-kanalindpakning og kanalforing: Fleksible kanalisoleringssystemer bruger AL/non-woven laminat som den ydre dampspærrekappe, der beskytter mineralulden eller glasfiberisoleringslaget mod fugtindtrængning og giver en rengørbar, holdbar ydre overflade. Aluminiumsfladen modstår kondensdannelse på kanaloverflader i fugtige omgivelser, og det non-woven underlag optager den gentagne bøjning, der opstår under installation af kanalsystem uden delaminering.
- Fleksibel emballage til fødevarer og lægemidler: Flerlagslaminater med aluminiumsfolie bundet til ikke-vævede eller vævede stofsubstrater bruges i retortposer, stand-up-poser og blisterpakning, hvor kombinationen af barriereydelse, punkteringsmodstand og varmeforseglingsevne (leveret af et PE eller PP inderlag) er påkrævet. Den ikke-vævede komponent giver strukturel integritet, der forhindrer folien i at punktere under påfyldning, forsegling og distributionshåndtering.
- Beskyttelsesbeklædning og termiske nødtæpper: Letvægts AL/non-woven laminater bruges i beskyttelsesdragter til engangsbrug, overlevelsestæpper og strålingsvarmeafskærmende beklædningsgenstande til industriarbejdere. Aluminiumsfladen reflekterer kropsudsendt infrarød stråling i applikationer med overlevelsestæpper, hvilket reducerer varmetabet i risikoscenarier for hypotermi. Det ikke-vævede underlag giver den drapering og rivemodstand, der er nødvendig for bærbare produkter, sammen med tilstrækkelig åndbarhed til at forhindre overdreven fugtopbygning i tøjapplikationer.
- Landbrug og gartneri dækker: Reflekterende AL/non-woven bunddække og afgrødebeskyttelsesfilm bruges til at styre jordtemperaturen, undertrykke ukrudtsvækst og reflektere fotosyntetisk aktiv stråling opad i afgrødekroner. Det non-woven substrat giver tilstrækkelig porøsitet til gasudveksling og vandindtrængning, mens aluminiumsfladen håndterer solvarmebelastningen ved jordoverfladen.
- Varmeafskærmning til biler: Varmeskjolde under motorhjelmen og undervognen i køretøjer bruger AL/non-woven laminater til at beskytte temperaturfølsomme komponenter mod udstødningssystemet og motorens strålevarme. Kombinationen af reflektivitet, let vægt og fleksibilitet gør det muligt for disse skjolde at blive formet til komplekse geometrier under køretøjsmontering.
Hvordan AL/non-woven stof laminatfilm fremstilles
Fremstillingen af AL/non-woven laminatfilm er en konverteringsproces, der binder præproducerede aluminiumsfolie og non-woven stofruller til en samlet komposit ved hjælp af en af tre primære limningsteknologier: tør klæbende laminering, våd klæbende laminering eller ekstruderingslaminering. Valget af bindingsmetode afhænger af den nødvendige bindingsstyrke, slutbrugstemperaturområdet, behovet for opløsningsmiddelfri bearbejdning og produktionshastighedskrav.
Tørklæbende laminering
Ved tørlimlaminering - den mest udbredte metode til AL/non-woven konstruktioner - påføres et opløsningsmiddelbaseret eller vandbaseret klæbemiddel på aluminiumsfolieoverfladen ved hjælp af et dybtryk eller komma-bar belægningshoved, typisk ved lagvægte på 2 til 5 g/m² tørt. Den coatede folie passerer gennem en tørreovn ved 60°C til 100°C for at fordampe bæreropløsningsmidlet eller vandet, hvilket efterlader et tørt, klæbrigt klæbende lag. Aluminiumsfolien og non-woven-stoffet bringes derefter sammen under nip-tryk i en lamineringsstation, og kompositten vikles på en masterrulle. Efter en hærdningsperiode på 24 til 72 timer ved kontrolleret temperatur og fugtighed - hvorunder limen når sin endelige tværbundne styrke - skæres mastervalsen til færdige bredder på en skærestation. Tør laminering producerer bindinger med afskalningsstyrker, der typisk spænder fra 1,5 til 4,0 N/15 mm, passende til de fleste isolerings-, emballerings- og beklædningsanvendelser.
Ekstrudering Laminering
Ekstrusionslaminering introducerer en smeltet polymer - oftest lavdensitetspolyethylen (LDPE) ved 280°C til 320°C - mellem aluminiumsfolien og de ikke-vævede stofsubstrater, når de konvergerer i spidsen af en trykvalse og en kølevalse. Den smeltede polymer fungerer samtidigt som bindemidlet og som et ekstra funktionelt lag, hvilket bidrager til varmeforsegling eller forbedret fugtbestandighed til det færdige laminat. Ekstrudering laminering foretrækkes, når en tre-lags PE/AL/non-woven konstruktion er påkrævet, da den producerer kompositten i en enkelt passage frem for at kræve sekventielle lamineringstrin. Linjehastigheder på 150 til 400 meter i minuttet er opnåelige, hvilket gør ekstruderingslaminering til den højere gennemstrømningsmulighed for råvarelaminater i store volumer.
Kvalitetskontrolparametre i laminatproduktion
Ensartet laminatkvalitet kræver kontinuerlig overvågning af flere procesparametre gennem hele produktionen. Kritiske kontrolpunkter omfatter:
- Ensartethed af klæbebelægningens vægt på tværs af banebredden - variationer større end ±10 % producerer typisk synlig variation i bindingsstyrken i det færdige laminat
- Klemtryk og temperatur ved lamineringspunktet — utilstrækkeligt tryk forårsager ubundne områder; for høj temperatur kan beskadige varmefølsomme ikke-vævede underlag
- Banespændingskontrol på begge underlag afvikles - spændingsubalance mellem folien og non-woven baner forårsager krøller, rynker og registreringsfejl i trykte konstruktioner
- Afrivningsstyrketest på prøver taget med regelmæssige intervaller - typisk hver 500 til 1.000 meter af produktionen - for at verificere klæbemiddelhærdning og bindingsintegritet
- Pinhole-inspektion ved hjælp af systemer til detektion af transmitteret lys - kritisk for farmaceutiske og fødevareemballageapplikationer, hvor krav til barriereintegritet er specificeret til nul detekterbare nålehuller pr. kvadratmeter
Færdige laminater leveres typisk i rulleform på papir- eller plastkerner, med rullebredder fra 500 mm til 2.000 mm og rullelængder fra 500 m til 5.000 m afhængig af konstruktionens basisvægt. Opskæring til kundespecificerede bredder udføres som det sidste konverteringstrin før forsendelse, med dimensionelle tolerancer på ±1 mm på spaltebreddestandard på tværs af de fleste konverterspecifikationer.
Valg af den rigtige AL/non-woven laminatkonstruktion til din anvendelse
Med flere ikke-vævede substrattyper, aluminiumsfolietykkelser, bindingsmetoder og valgfrie ekstra lag til rådighed, kræver specificering af den korrekte AL/non-woven laminatkonstruktion, at materialeparametre matcher applikationskravene i stedet for at standardisere et standardprodukt. Følgende overvejelser styrer denne udvælgelsesproces effektivt.
Til isoleringsbeklædning og bygningsomslagsapplikationer, hvor rivebestandighed under hæfteinstallation er det primære mekaniske krav, giver en spunbond PP non-woven på 40–50 g/m² kombineret med 9–12 mikron aluminiumsfolie via tørklæbende laminering en optimal balance mellem håndterbarhed og barriereydelse til en økonomisk pris. Hvor der er behov for højere rivemodstand - såsom i kommerciel kanalisolering eller krybekælderdampspærrer - er en scrim-forstærket konstruktion eller en tungere non-woven på 60-80 g/m² den passende opgraderingsvej.
Til fleksible emballageapplikationer, der kræver hermetiske forseglinger, er en tre-lags konstruktion med et varmeforsegleligt indre PE- eller CPP-lag nødvendig, og aluminiumsfolietykkelsen bør specificeres til minimum 9 mikrometer for at sikre en pinhole-fri barriereydelse efter bøjningsspændingerne ved fyldning af poser og forsegling. Til beskyttelsesbeklædning og nødtæpper, hvor emballeret vægt og afdækning er altafgørende, minimerer tyndere aluminiumsfolie på 6-7 mikron kombineret med en letvægts 20-30 g/m² spunbond non-woven den samlede basisvægt, samtidig med at den reflektionsevne og barriereydelse, der er afgørende for produktets funktion, bevares.
Relaterede produkter
-
-
AL/Fiberglass Fabric laminatfilm er en film med meget høje omkostninger, især dens fremragende br...
See Details -
FSK: Dette produkt vedtager en sammensat struktur af aluminiumsfolie og kraftpapir, og ved at bru...
See Details -
DINGHE AL/PET/VMPET Triplex Film er et højbarriere, multifunktionelt laminat designet til krævend...
See Details -
AL Scrim-forstærket PET Triplex Film er industriel laminat sammensat af aluminiumsfolie (AL), for...
See Details -
Heat Transfer PET Film kan gennem filmmaterialet, der anvendes i varmeoverførselsteknologi, overf...
See Details

